Почему масляные уплотнения выходят из строя раньше заявленного срока: три переменные, которые закупщики упускают из виду
Производитель редукторов регистрирует гарантийный случай: утечка масла через уплотнение входного вала после 1400 часов работы. Уплотнение было рассчитано на 5000 часов при рабочих скорости и температуре редуктора. При осмотре под увеличением на кромке уплотнения видна полированная канавка, выработанная на контактной поверхности. Пружина цела. Резиновая кромка не потрескалась и не затвердела. Уплотнение вышло из строя не из-за деградации материала. Оно вышло из строя, потому что шероховатость поверхности вала в точке контакта с уплотнением составляла 0,8 мкм Ra — грубее, чем 0,2–0,4 мкм Ra, которые указал производитель уплотнения. Вал был обработан по допуску конструктора редуктора, а не по требованию к чистоте поверхности поставщика уплотнений.
Проблема никогда не была в уплотнении. Проблема была в интерфейсе.
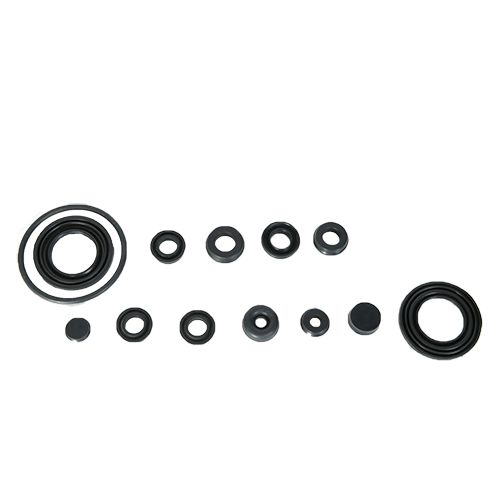
Резиновое масляное уплотнение — не изолированный компонент. Это половина уплотнительной системы, другая половина — вал, на котором оно работает. Закупка, которая рассматривает уплотнение как отдельную деталь, определяемую только размерами и материалом, игнорирует поверхность вала, посадочное отверстие корпуса и процедуру установки, которые вместе определяют, достигнет ли уплотнение заявленного ресурса или выйдет из строя за его долю.

Техническая основа: три интерфейса, определяющих ресурс уплотнения
Шероховатость поверхности вала
Кромка уплотнения скользит по микроскопической пленке смазки между резиной и валом. Если поверхность вала слишком грубая — выше 0,4 мкм Ra — микронеровности истирают резиновую кромку. Кромка изнашивается, образуя канавку. Уплотнение начинает пропускать масло. Если поверхность вала слишком гладкая — ниже 0,1 мкм Ra — смазочная пленка не формируется, кромка работает всухую, и тепло трения отверждает резину. Правильная шероховатость поверхности для стандартных NBR-уплотнений составляет 0,2–0,4 мкм Ra, достигаемая бесшлифовальным врезным шлифованием без винтовых рисок, которые могут нагнетать масло под кромку. Вал, обработанный с соблюдением размерных допусков, но не соответствующий требованиям к чистоте поверхности, разрушит уплотнение независимо от качества материала уплотнения.
Допуск посадочного отверстия корпуса
Наружный металлический каркас уплотнения запрессовывается в посадочное отверстие корпуса. Если отверстие слишком большое, уплотнение может смещаться под давлением, нарушая статическое уплотнение по наружному диаметру. Если отверстие слишком маленькое, металлический каркас чрезмерно сжимается, деформируя геометрию кромки уплотнения. Посадочное отверстие корпуса должно быть обработано по H8 для стандартных уплотнений с металлическим каркасом, с шероховатостью поверхности 1,6–3,2 мкм Ra. Отверстие также должно иметь заходную фаску 15–30° для направления уплотнения при установке и предотвращения срезания или складывания металлического каркаса.
Техника установки
Уплотнение, забитое в корпус молотком и плоским дорном, почти гарантированно будет протекать. Удар деформирует металлический каркас, смещает кромку относительно оси вала и может сдвинуть пружину. Правильная установка использует прессовое приспособление с плоской поверхностью, которая контактирует со всем наружным краем каркаса уплотнения и прилагает усилие равномерно. Диаметр приспособления должен быть немного меньше посадочного отверстия корпуса. Перед установкой уплотнение должно быть смазано рабочей жидкостью системы — никогда не устанавливайте всухую.
Сценарии применения и решения
Сценарий 1: отказ уплотнения входного вала редуктора
-
Проблема – Производитель редукторов сталкивается с отказами уплотнений через 1400–2000 часов, что значительно ниже заявленных 5000 часов. На кромках уплотнений видны полированные канавки. Шероховатость поверхности вала составляет 0,8 мкм Ra — вне спецификации производителя уплотнений.
-
Решение – Перешлифовать вал в точке контакта с уплотнением до 0,2–0,4 мкм Ra методом врезного шлифования. Установить новые уплотнения с правильным инструментом и смазкой.
-
Результат – Ресурс уплотнений достигает или превышает номинальные 5000 часов. Гарантийные претензии по утечкам масла устранены.
Сценарий 2: утечка уплотнения штока гидроцилиндра
-
Проблема – Уплотнение штока гидроцилиндра протекает. Уплотнение заменяют дважды, но утечка сохраняется. Посадочное отверстие корпуса слишком большое, позволяя уплотнению смещаться под давлением.
-
Решение – Обработать посадочное отверстие корпуса по H8 и установить уплотнение с помощью прессового приспособления. Если отверстие невозможно переработать, указать уплотнение с большим наружным диаметром или использовать фиксирующий состав.
-
Результат – Статическое уплотнение по наружному диаметру восстановлено. Утечки со стороны штока устранены.
Сценарий 3: износ уплотнения высокоскоростного насоса
-
Проблема – Насос, работающий на 3600 об/мин, быстро изнашивает уплотнения. Кромка полирована, пружина цела. Вал в допуске, но температура кромки уплотнения превышает предел NBR-материала.
-
Решение – Заменить материал уплотнения с NBR на HNBR, который обладает более высокой износостойкостью и температурным диапазоном от -30°C до +150°C. Кромка из HNBR выдерживает более высокое тепло трения без отверждения.
-
Результат – Ресурс уплотнения увеличивается с 1500 до 5000+ часов; проблемы с износом кромки устранены.
Руководство по выбору материала уплотнения
| Материал | Диапазон температур | Ключевые свойства | Типичное применение |
|---|---|---|---|
| NBR (нитрил) | -30°C до +100°C | Хорошая маслостойкость, экономичный | Общее минеральное масло |
| FKM (фторкаучук) | -20°C до +200°C | Отличная термо- и химическая стойкость | Высокие температуры, агрессивные среды |
| HNBR | -30°C до +150°C | Высокая износостойкость | Высокоскоростные валы, тяжелые условия |
| Силикон | -60°C до +200°C | Отличная низкотемпературная гибкость | Легкие условия, холодные среды |
Контрольный список для выбора уплотнения (4 шага)
-
Шаг 1: Определите жидкость и температуру – Определите уплотняемую жидкость и ее максимальную температуру в месте установки уплотнения. NBR для стандартного масла; FKM для высокотемпературных или агрессивных жидкостей; HNBR для высокоскоростных высокоизносных применений.
-
Шаг 2: Проверьте шероховатость поверхности вала – Укажите 0,2–0,4 мкм Ra для вала в точке контакта с уплотнением. Обеспечьте врезное шлифование без винтовых рисок.
-
Шаг 3: Подтвердите допуск посадочного отверстия корпуса – Укажите H8 и заходную фаску 15–30°.
-
Шаг 4: Укажите процедуру установки – Используйте прессовое приспособление и смазывайте кромку уплотнения рабочей жидкостью перед установкой.

Часто задаваемые вопросы
Вопрос: Как определить, что шероховатость поверхности вала вызывает отказ уплотнения?
Осмотрите кромку уплотнения под увеличением. Полированная канавка, выработанная на контактной поверхности кромки — без трещин, отверждения или химического воздействия — указывает на абразивный износ от поверхности вала. Измерьте вал профилометром в точке контакта с уплотнением. Если значение Ra превышает 0,4 мкм, вал истирает уплотнение.
Вопрос: Нужно ли заменять пружину вместе с уплотнением?
Пружина является неотъемлемой частью уплотнения и должна заменяться вместе с ним. Пружина, бывшая в эксплуатации, потеряла часть радиальной нагрузки из-за релаксации. Повторное использование старой пружины на новом уплотнении снижает контактное давление кромки и сокращает срок службы уплотнения.
Вопрос: Какой метод установки масляного уплотнения является правильным?
Используйте прессовое приспособление с плоской поверхностью, которая контактирует со всем наружным краем каркаса уплотнения. Прилагайте усилие равномерно. Смазывайте кромку уплотнения рабочей жидкостью перед установкой. Никогда не устанавливайте всухую.
Вопрос: Можно ли повторно использовать масляное уплотнение после снятия?
Нет. После снятия кромка уплотнения деформирована, а пружина расслаблена. Повторное использование снятого уплотнения приведет к утечке.

Заключение
Масляное уплотнение, которое протекает через 1400 часов при заявленном ресурсе 5000 часов, редко является дефектным уплотнением. Почти всегда это дефектный интерфейс — поверхность вала, посадочное отверстие корпуса или процедура установки, которые никогда не соответствовали спецификации производителя уплотнений. Шероховатость поверхности вала 0,2–0,4 мкм Ra, посадочное отверстие корпуса по H8 и правильная установка прессовым приспособлением — не второстепенные детали, а условия, позволяющие уплотнению достичь заявленного ресурса. Выбор правильного материала для рабочей температуры и жидкости — это основа; указание условий интерфейса — это то, что заставляет уплотнение работать.
Wuxi ChuncoTech Rubber поставляет резиновые масляные уплотнения из материалов NBR, FKM, HNBR и силикона с рекомендациями по шероховатости поверхности вала и допуску посадочного отверстия для каждого профиля уплотнения. Наша техническая команда может помочь с выбором материала уплотнения, спецификацией интерфейса и рекомендациями по установке. Свяжитесь с нами, чтобы обсудить ваше применение уплотнений или запросить техническую документацию.